
电镀电源不是“电压、电流够用”就可以。镀层的均匀性、结合力、光亮度、孔隙率以及生产节拍,都会受到输出波形与控制精度的影响。选择电镀电源,应先从工艺要求出发,再匹配合适的电源拓扑与控制方案。
对于常规挂镀、滚镀,以及对镀层性能要求更高的脉冲电镀、脉冲反向电镀,电源的选择逻辑并不相同。下面从工艺、电压、电流、纹波、效率和控制方式六个维度,梳理一套实用的选型方法。
一、先看工艺:连续直流、脉冲还是脉冲反向?
工艺决定电源输出形式。常规镀锌、镀镍、镀铜等工艺,多采用连续直流输出;当工件形状复杂、深孔深槽较多,或需要改善镀层致密性、分散能力与均匀性时,可考虑脉冲输出;对消除枝晶、改善边角烧焦、优化特殊镀层性能有要求时,则可评估脉冲反向方案。
| 工艺需求 | 建议输出形式 | 关注重点 |
|---|---|---|
| 常规挂镀、滚镀 | 连续直流 | 稳定输出、电流密度、维护便利性 |
| 复杂工件、深孔深槽 | 脉冲直流 | 脉宽、频率、峰值电流与平均电流 |
| 高要求镀层或特殊工艺 | 脉冲反向 | 正反向比例、换向响应、工艺窗口 |
二、选拓扑:不同电源,解决不同问题
传统可控硅整流电源结构成熟,适用于大电流、工艺相对稳定的应用;
高频开关电源以体积小、效率高、响应快为特点,适合对节能、稳定性和自动化控制有要求的产线;
对于脉冲或脉冲反向工艺,则需要具备相应波形生成和快速切换能力的专用电源方案。
实际选型时,不宜只按“最大电流”判断。应结合整流器长期运行工况、负载变化范围、是否需要多段配方、是否接入 PLC 或产线管理系统,综合确定电源结构。
三、电压:留足工艺余量,但不盲目做大
电源额定电压应覆盖电解槽实际工作电压,同时考虑导线、母排、接点、电极及夹具带来的压降。额定电压过低,负载变化时可能无法维持设定电流;额定电压过高,则会增加成本,也不利于精细调节。
建议根据槽体数量、阴阳极距离、导电回路压降和工艺电流密度计算工作区间,并为启动、升温、接触状态变化等情况预留合理余量。
四、电流:以电流密度为核心,兼顾持续运行能力
电流大小直接决定电流密度,而电流密度是影响沉积速度和镀层质量的关键参数。
选型时,应以工件有效镀覆面积、装载量、工艺规定的电流密度为基础计算需求电流,并考虑挂具、批次和产品结构的变化。
对于滚镀等负载波动较大的场景,尤其要关注电源在低负载至满负载区间内的稳定输出能力。
额定电流宜按实际生产负荷配置,避免长期满载运行,也避免容量过大造成调节区间不够细腻。
五、纹波:镀层品质的重要“隐形参数”
纹波是直流输出中叠加的交流波动。
纹波过大,可能使电流密度不稳定,进而影响镀层表面状态、厚度一致性和重复性。
对常规工艺,稳定、可控的低纹波输出通常更有利;
对高要求工艺,应将纹波指标与脉冲参数区分开来讨论。
需要强调的是,脉冲输出是有目的、有规律的工艺波形;
纹波则是非理想波动。
选择脉冲电源时,应重点确认脉冲频率、占空比、峰值电流和上升下降沿等参数,而非只看“纹波低”这一项。
六、效率:不仅关系能耗,也关系散热与可靠运行
电镀线通常运行时间长、电流大,电源效率会直接影响用电成本和车间散热负担。
高效率电源可降低无效损耗,减少温升压力,并有助于提升设备长期运行的稳定性。
评估效率时,建议同时关注典型负载下的效率表现、散热方式、安装环境和维护条件。
对于多台整流器集中安装的车间,还应统筹配电容量、通风散热和电磁兼容要求。
七、控制方式:从“手动调节”走向“工艺可复制”
基础应用可采用本地恒压、恒流控制;
自动化产线则更适合具备远程启停、参数设定、运行状态反馈和故障报警能力的方案。
若工艺包含多阶段电流曲线、脉冲参数切换或配方管理,还应确认电源与 PLC、触摸屏或上位机的通讯适配能力。
控制方式的价值,不只是“方便操作”,更在于把成熟工艺固化为可调用的参数配方,降低人为调整带来的批次差异,为质量追溯和产线升级预留空间。
八、四川库伦电气:让电源配置匹配真实电镀工况
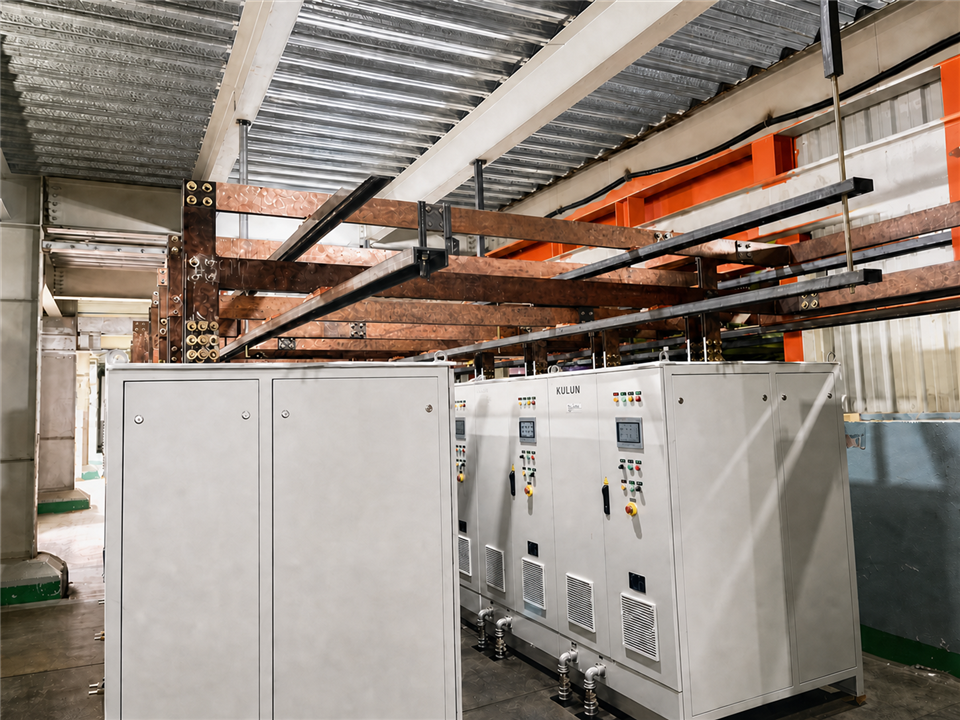
库伦电气可根据电解工艺参数提供整流电源、IGBT直流电源、SCR直流电源和低压大电流直流电源方案。
选对电镀电源,本质上是让“工艺要求”与“输出能力”准确匹配。先明确工艺,再核算电压和电流,随后确认纹波、效率与控制接口,才能让设备真正服务于镀层品质与稳定生产。


